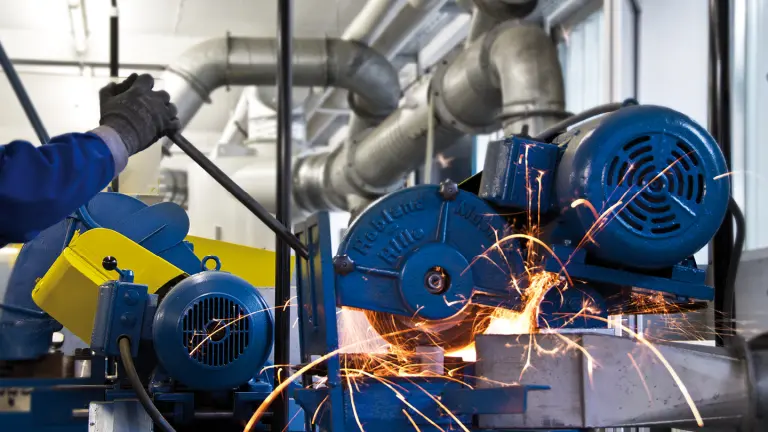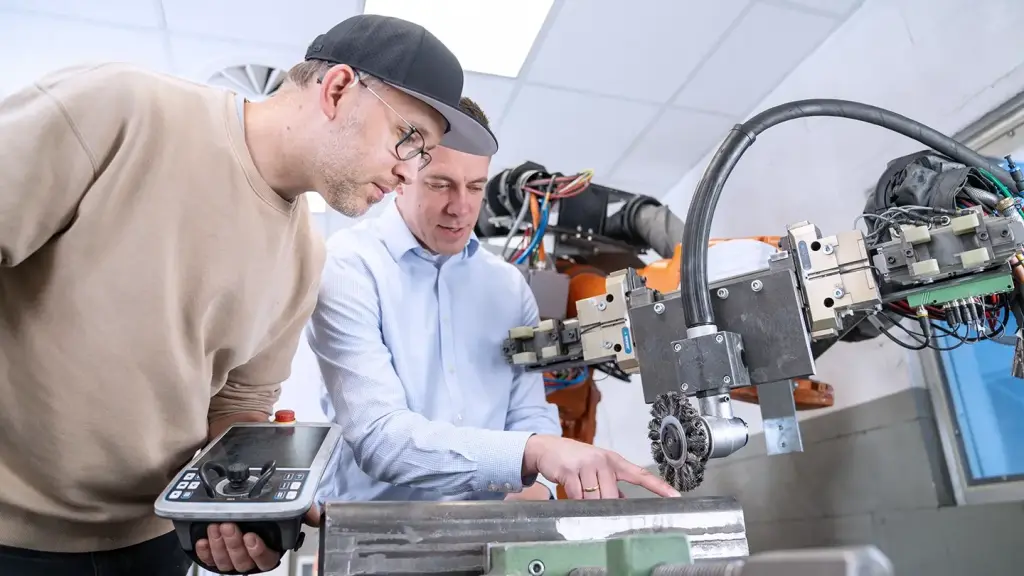
Quels sont les procédés disponibles et lequel convient le mieux à votre application ?
Dans la fabrication industrielle, le tronçonnage de matériaux est un processus essentiel.
Qu’il s’agisse de métal, de béton ou de composites le choix du procédé approprié pour une utilisation stationnaire influence non seulement la qualité de la coupe, mais aussi l’efficacité de la production.
Mais quels sont les procédés de tronçonnage disponibles, et quand faut-il les utiliser ?
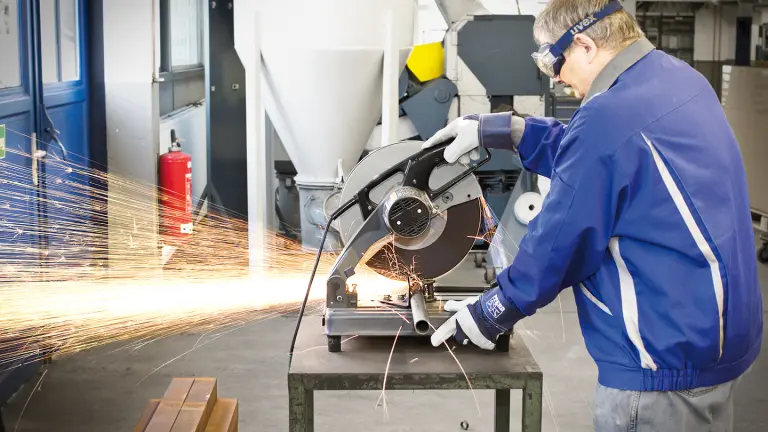
Qu’entend-on par tronçonnage à froid et quand est-ce le meilleur choix ?
Le tronçonnage à froid (jusqu’à 100 °C) désigne les procédés dans lesquels il ne doit pas y avoir de dégagement de chaleur au niveau de la pièce ou seulement très peu. Ceci est particulièrement important lorsqu’il faut éviter les modifications thermiques du matériau, telles que le recuit ou la déformation.
Les procédés typiques du tronçonnage à froid sont les scies circulaires à lames en carbure ou en HSS, scies à ruban et les disques de tronçonnage stationnaires avec ou sans refroidissement (découpe à sec). Ces méthodes sont principalement utilisées dans la transformation des métaux, par exemple pour la découpe de composants de précision ou dans l’aéronautique et l’aérospatiale où les propriétés des matériaux doivent être conservées avec exactitude.
Quels avantages le tronçonnage à froid offre-t-il ?
Un grand avantage du tronçonnage à froid (<100 °C) est qu’il ne provoque ni modification de la structure ni coloration de surface et qu’il fournit une qualité de coupe élevée sans nécessiter de retouches coûteuses. Les découpes sont précises et pratiquement sans bavures.
Cependant, ce procédé n’est pas toujours idéal. Pour les matériaux très durs ou à parois épaisses, le tronçonnage à froid peut s’avérer inefficace, car la vitesse de coupe est plus faible et l’usure des outils augmente.
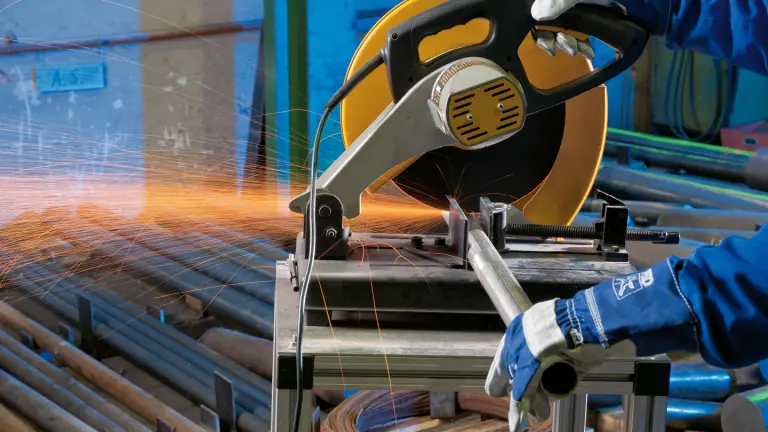
Que se passe-t-il lors du tronçonnage à chaud et où est-il utilisé ?
Le tronçonnage à chaud se situe entre le tronçonnage à froid et le tronçonnage à très haute température (100-600 °C). Il génère un certain dégagement de chaleur, qui n’est toutefois pas suffisant pour modifier de manière significative la structure du matériau. Les procédés typiques sont le tronçonnage au disque à liant résine, le tronçonnage laser à puissance modérée ainsi que le tronçonnage au jet d’eau avec additifs abrasifs.
Ces méthodes sont fréquemment utilisées dans la transformation de l’acier et de l’aluminium lorsqu’une vitesse de coupe élevée est requise mais que les modifications du matériau doivent rester limitées.
Quels sont les avantages du tronçonnage à chaud ?
Parmi les avantages du tronçonnage à chaud on obtient des découpes nettement plus rapides que le tronçonnage à froid et il nécessite moins de retouches que le tronçonnage à très haute température. De plus, il convient aux matériaux d’épaisseur moyenne à élevée.
Toutefois, selon le procédé utilisé, des zones de chaleur peuvent apparaître et affecter le matériau. Dans de nombreux cas, un refroidissement ou une retouche est nécessaire pour obtenir un résultat optimal.
Pourquoi le tronçonnage à très haute température est-il si performant et à quoi faut-il faire attention ?
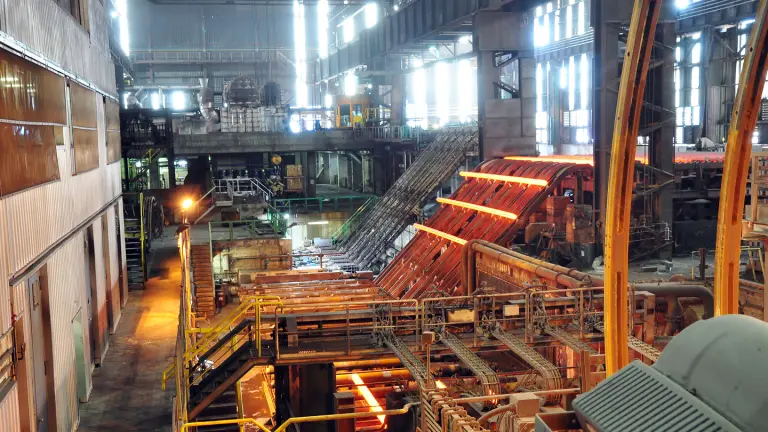
Le tronçonnage à très haute température (de 600 à plus de 1 000 °C) génère des températures très élevées qui peuvent modifier la structure du matériau. Ces procédés sont particulièrement performants et sont privilégiés lorsque l’on doit traiter des matériaux avec une épaisseur importante ou des matériaux difficiles à tronçonner.
Parmi les méthodes les plus courantes, on compte l’oxycoupage à la flamme oxyacétylénique, le tronçonnage plasma au gaz ionisé ainsi que le tronçonnage laser à haute énergie. Ces procédés sont indispensables dans la construction mécanique, l’industrie lourde et la construction métallique lorsqu’il s’agit de tronçonner rapidement des tôles épaisses ou des contours complexes.
Quelles sont les caractéristiques du tronçonnage à très haute température ?
Le grand avantage du tronçonnage à très haute température réside dans la vitesse de coupe extrêmement élevée qui permet d’usiner efficacement même des pièces massives. De plus, il est idéal pour les matériaux épais et à haute résistance et peut être facilement automatisé dans la production en série.
Il existe toutefois des inconvénients : La zone d’influence thermique importante peut modifier la structure du matériau, ce qui peut altérer la dureté et la structure au niveau des arêtes de coupe. Une retouche, telle que le meulage ou l’ébavurage, est souvent nécessaire et la consommation d’énergie de ces procédés est nettement plus élevée que celle du tronçonnage à froid ou à chaud.
Quel procédé de tronçonnage est le plus adapté à votre application ?
Le choix du procédé de tronçonnage approprié dépend de plusieurs facteurs : le matériau, la qualité de coupe requise, la vitesse de production et la retouche.
- Lorsque des coupes précises, sans bavures ni altération de la structure sont requises, le tronçonnage à froid est le meilleur choix.
- Si l’on recherche un bon rapport entre vitesse et qualité, le tronçonnage à chaud est la solution idéale.
- Pour une performance maximale sur des matériaux d’épaisseur importante, le tronçonnage à très haute température est la solution la plus efficace.
Chaque procédé a sa raison d’être – le bon choix détermine l’efficacité et la qualité du produit. Si vous souhaitez utiliser le procédé de tronçonnage optimal dans votre production :
N’hésitez pas à nous contacter, nos conseillers techniques à la clientèle expérimentés se feront un plaisir de vous aider.
Prendre contact tout de suite